Projets clés en main
Lignes de transformation alimentaire clés en main : des essais produit à la mise en service
Ce que comprend un projet clés en main : niveaux de fourniture, essais produit, implantation, FAT et SAT, installation, formation et remise.
- Rédigé par
- Ingénierie d’application HNFODA
- Sujet
- Projets clés en main
- Publié le
- Temps de lecture
- 6 min de lecture · 2 sources
Sur cette page
- 01Cinq niveaux de fourniture
- 02Étape 1 : essais produit et validation du procédé
- 03Étape 2 : implantation et interfaces
- 04Étape 3 : fabrication et test de réception en usine (FAT)
- 05Étape 4 : installation, mise en service et formation
- 06Étape 5 : test de réception sur site (SAT)
- 07Qui est responsable de quoi
- 08Ce que vous recevez à la remise
- 09Vous préparez une usine ?
Réponse courte : une ligne de transformation alimentaire clés en main est un projet dans lequel un seul fournisseur assume la responsabilité de la ligne de procédé d’un point de départ convenu à un point d’arrivée convenu : essais produit, implantation, équipements, commandes de ligne, installation, mise en service, formation et réception. Cela fonctionne lorsque les interfaces sont écrites : ce que HNFODA fournit, ce que l’acheteur apporte (bâtiment, utilités, autorisations, validation de la sécurité alimentaire), et les valeurs que la ligne doit atteindre au test de réception sur site.
HNFODA conçoit et fabrique des machines de transformation alimentaire depuis 2010 et exporte vers plus de 80 pays. Nous accompagnons nos clients pendant la fabrication, l’installation et la période de garantie. Cette page explique comment un projet clés en main est organisé, pour que vous puissiez décider du niveau de fourniture qu’il vous faut et préparer les bonnes informations.
Cinq niveaux de fourniture
Vous n’avez pas à acheter un projet clés en main complet. Choisissez le niveau qui correspond à votre équipe et à votre site.
| Niveau de fourniture | Ce que nous chiffrons | Ce qu’il faut convenir |
|---|---|---|
| Machine seule | Machine principale, outillage ou pièces de contact spécifiés, commande électrique, notices, pièces de rechange convenues | Mode d’alimentation et de décharge, hauteurs de raccordement, alimentation électrique, méthode de nettoyage, protections de sécurité |
| Section | Plusieurs machines, convoyage et commandes dans la section, zones tampons si nécessaire | Points de début et de fin de la section, durée tampon, verrouillages avec les équipements amont et aval, variation maximale du débit |
| Ligne complète | Implantation du procédé, liste des équipements, commandes de ligne, essais et remise | Si l’emballage, la congélation, les systèmes de nettoyage, les eaux usées et les postes d’utilités sont inclus, point par point |
| Services sur site | Supervision de l’installation ou installation, mise en service, formation, réception | Qui réalise les travaux de construction, engins de levage, utilités prêtes, matière d’essai, personnel local |
| Service après-vente | Pièces de rechange, inspections, assistance à distance, réparation sur site | Durée du service, délai d’intervention, consommables et frais de déplacement, accès aux logiciels et aux données |
Étape 1 : essais produit et validation du procédé
Tout projet pour un nouveau produit commence par des essais. Avec une matière première représentative, les essais fixent le procédé, la plage de réglage (températures, durées, vitesses, humidité) et les valeurs qui serviront ensuite à la réception.
Les essais peuvent se dérouler de trois façons :
- Essais en laboratoire sur de petits échantillons, pour vérifier la faisabilité.
- Essais sur machine à taille de production, pour mesurer la production, le rendement et la qualité.
- Essais sur petite ligne liée, pour vérifier comment les postes fonctionnent ensemble.
Ce qui rend les essais utiles, c’est l’échantillon. Il doit provenir de la matière première que vous achèterez réellement, idéalement de plusieurs lots ou saisons, en quantité suffisante pour faire tourner correctement la machine. Les objectifs de qualité et de rendement doivent être convenus avant l’essai, et non après.
Étape 2 : implantation et interfaces
Une fois le procédé fixé, nous préparons l’implantation et la liste des interfaces. Nous fournissons : les encombrements des équipements, les points d’alimentation et de décharge, la consommation d’énergie et les points de raccordement, l’espace nécessaire au nettoyage et à la maintenance, et la liste des signaux électriques.
L’acheteur fournit le bâtiment et les conditions du site, et confirme qui construit et réceptionne le génie civil, la ventilation et l’extraction, l’évacuation, la source de chaleur, la réfrigération, la protection incendie et l’air comprimé.
À ce stade, nous convenons aussi de la manière de nettoyer la ligne, de changer de produit, et de ce que deviennent les déchets, les eaux usées et les huiles usagées. Ces questions se règlent à peu de frais sur le papier et coûtent cher à corriger après l’installation. Pour la conception hygiénique des équipements et les détails du bâtiment, les recommandations de l’EHEDG sont une référence largement utilisée.
Étape 3 : fabrication et test de réception en usine (FAT)
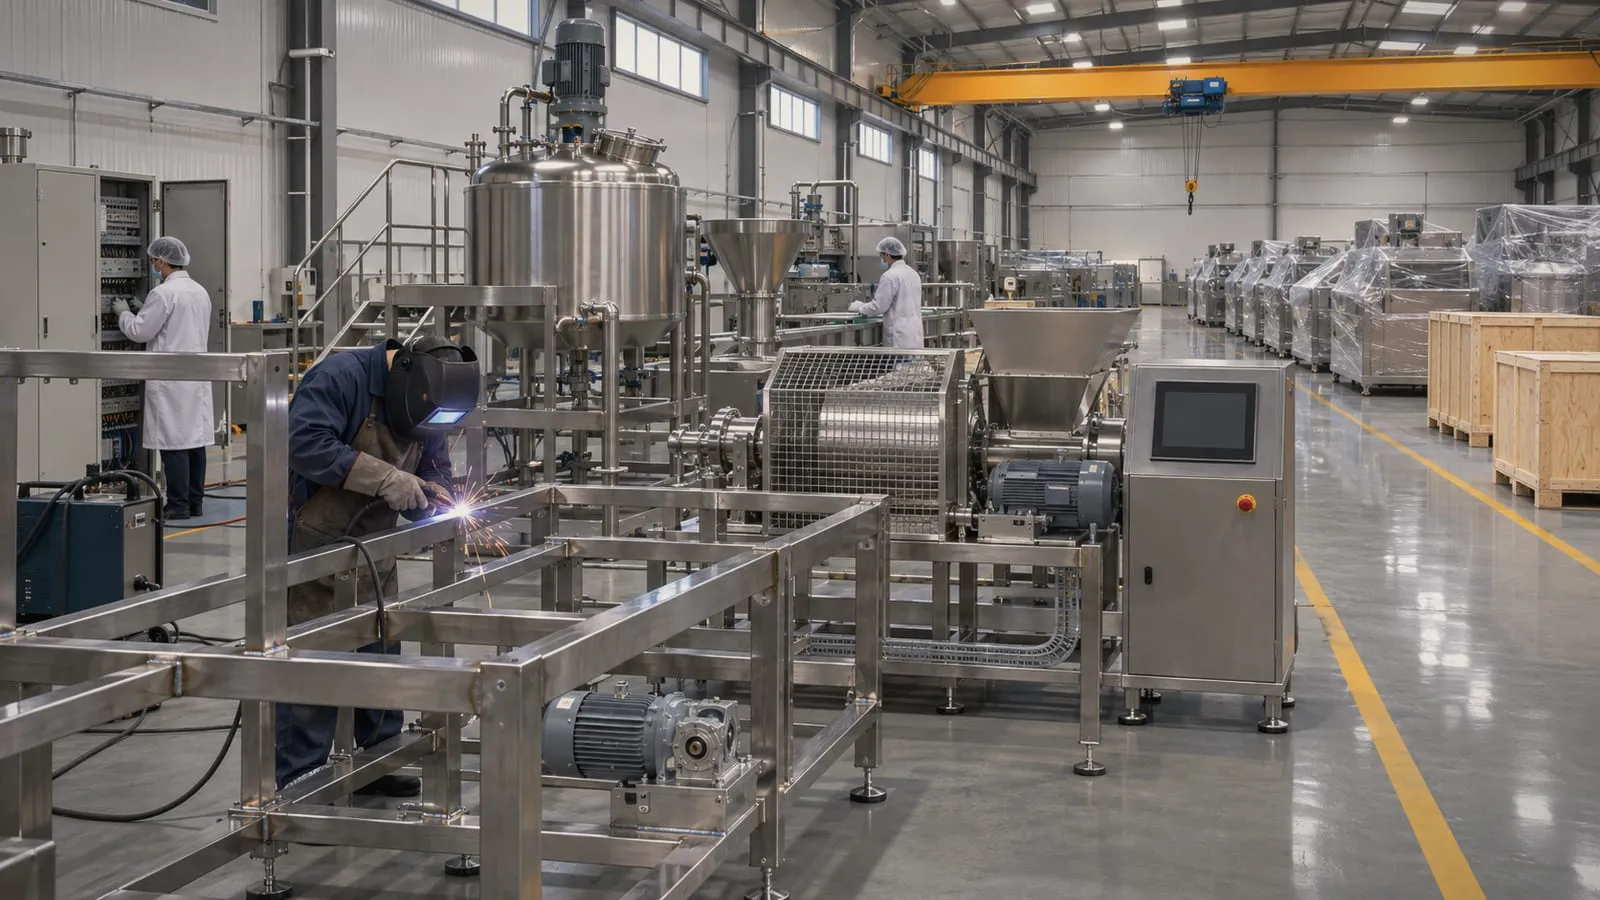
Avant l’expédition, les équipements sont assemblés et testés en usine. Le FAT vérifie les mouvements convenus, les verrouillages et les fonctions de sécurité, le fonctionnement à vide et, lorsque c’est possible, un essai avec de la matière. L’acheteur ou un inspecteur peut y assister. Les points relevés au FAT sont corrigés avant le départ des équipements.
Le FAT ne peut pas démontrer la production réelle de la ligne, car la ligne complète, votre matière première et vos utilités ne sont pas là. C’est le rôle du SAT.
Étape 4 : installation, mise en service et formation
Sur site, le travail se déroule dans cet ordre :
- Contrôle de la préparation du site : sols, évacuation, électricité, vapeur, gaz, eau et air comprimé disponibles aux points de raccordement.
- Installation par nos ingénieurs, ou par votre entrepreneur sous notre supervision.
- Mise en service à vide : chaque machine, puis la ligne, fonctionne sans produit.
- Mise en service avec produit : les réglages sont ajustés avec la vraie matière première.
- Formation des opérateurs, du personnel de nettoyage et des techniciens de maintenance, consignée par personne.
L’acheteur fournit généralement les engins de levage, la main-d’œuvre locale, la matière d’essai et le personnel à former.
Étape 5 : test de réception sur site (SAT)
Le SAT utilise une matière première représentative et vérifie la ligne par rapport aux valeurs convenues dans le contrat :
- Durée de fonctionnement continu
- Production nette de produit fini conforme
- Rendement
- Spécification du produit fini
- Changement de produit et nettoyage
- Manière dont les arrêts et les reprises sont enregistrés
Lorsque les valeurs convenues sont atteintes, la ligne est remise.
Qui est responsable de quoi
| Domaine | HNFODA | Acheteur |
|---|---|---|
| Procédé et équipements | Proposition, conception, fabrication, FAT | Approuver le procédé et les valeurs de réception |
| Bâtiment et génie civil | Charges, fondations et ouvertures nécessaires | Conception, construction et réception |
| Utilités | Consommations et points de raccordement | Fourniture jusqu’aux points de raccordement |
| Autorisations et agréments locaux | Données d’équipement nécessaires aux demandes | Déposer et détenir les autorisations |
| Sécurité alimentaire et validation du procédé | Équipements qui tiennent les réglages convenus ; données pour la validation | Validation du traitement thermique, de la durée de conservation et des corps étrangers ; surveillance continue |
| Installation et mise en service | Selon l’accord : installer ou superviser | Accès au site, levage, main-d’œuvre locale, matière d’essai |
Le traitement thermique, la stérilisation, la durée de conservation et la détection des corps étrangers se valident pour chaque produit et chaque emballage. Le contrat précise qui réalise le travail de procédé, la validation sur site, les enregistrements et la surveillance continue. Les plans de sécurité alimentaire, comme ceux qu’exige la règle de la FDA sur les contrôles préventifs aux États-Unis, relèvent de l’entreprise alimentaire.
Ce que vous recevez à la remise
- Liste des équipements et liste des pièces d’usure
- Plans d’implantation et plans électriques
- Livrables électriques et logiciels convenus
- Notices d’utilisation, de nettoyage et de maintenance
- Comptes rendus de FAT, de mise en service et de SAT
- Attestations de formation
Vous préparez une usine ?
Nos pages de lignes de production expliquent de quoi se compose chaque type d’usine et ce qu’il faut nous envoyer avant de demander des prix : fruits séchés, noix torréfiées, beurre de noix, huile alimentaire, nouilles instantanées, raviolis surgelés, plats cuisinés et biscuits et snacks. Lorsque vous nous contactez, indiquez le produit fini, la production visée, la matière première et le site dont vous disposez, et nous vous suggérerons le niveau de fourniture qui convient.
Questions fréquentes
- Que signifie « clés en main » dans vos projets ?
- Cela signifie que nous assumons la responsabilité de la ligne de procédé d’un point de départ convenu à un point d’arrivée convenu : implantation, équipements, commandes de ligne, installation ou supervision de l’installation, mise en service, formation et réception. Le bâtiment, les utilités jusqu’aux points de raccordement, les autorisations et la validation de la sécurité alimentaire restent à la charge de l’acheteur, sauf accord contraire.
- Ai-je besoin d’essais produit avant de commander ?
- Pour un nouveau produit ou une nouvelle matière première, oui. Les essais avec des échantillons représentatifs montrent quel procédé fonctionne, quel rendement et quelle qualité attendre, et quelles valeurs peuvent raisonnablement servir à la réception. Pour des produits standard sur des machines éprouvées, les essais peuvent être plus courts ou remplacés par des données de référence.
- Quelle est la différence entre FAT et SAT ?
- Le FAT a lieu en usine avant l’expédition et vérifie les mouvements, les verrouillages, le fonctionnement à vide et, si possible, un essai avec de la matière. Le SAT a lieu chez vous après l’installation et vérifie le fonctionnement continu avec une matière première représentative par rapport à la production, au rendement et à la qualité convenus dans le contrat.
- Qui installe la ligne ?
- Soit nos ingénieurs l’installent, soit ils supervisent votre entrepreneur. Dans les deux cas, l’acheteur fournit en général les engins de levage, la main-d’œuvre locale, les utilités aux points de raccordement et l’accès au site. Le partage est inscrit au contrat.
- Quels documents recevrai-je à la remise ?
- Une liste des équipements, une liste des pièces d’usure et de rechange, les plans d’implantation et électriques, les livrables logiciels et électriques convenus, les notices d’utilisation, de nettoyage et de maintenance, les comptes rendus d’essais et les attestations de formation.
Sources
- [1]EHEDG guideline catalogue (hygienic design) — European Hygienic Engineering & Design Group
- [2]FSMA Final Rule for Preventive Controls for Human Food — U.S. Food and Drug Administration
Ingénierie d’application HNFODA
Des ingénieurs qui dimensionnent, construisent et mettent en service les lignes de transformation alimentaire HNFODA, et qui écrivent à partir des questions que posent les acheteurs avant un devis. À propos de HNFODA